


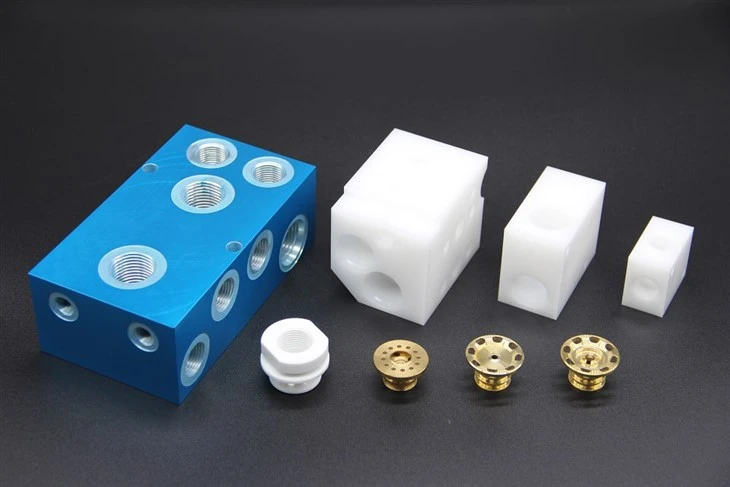
Noggrannhet och tolerans: Dimensionskontrollkapaciteten hos CNC-frästa prototyper
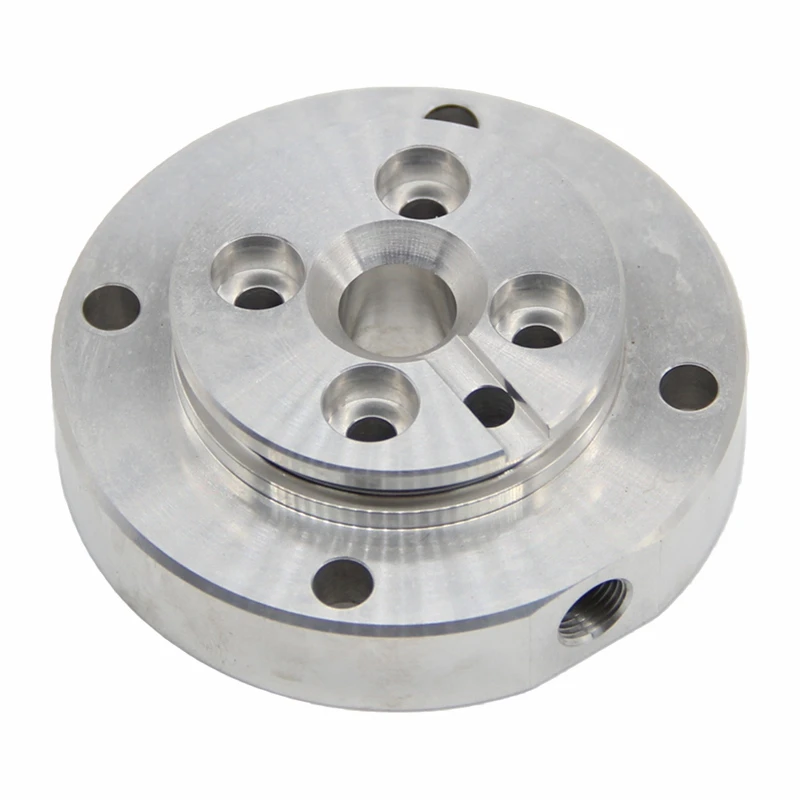
Den dimensionella noggrannheten under prototypstadiet avgör direkt effektiviteten av monteringsverifiering och funktionstestning. Vårt precisions-CNC-frässystem förlitar sig på importerade 5-axliga bearbetningscentra och verkstäder med konstant temperatur för att stabilt uppnå tekniska toleranser på olika material såsom aluminiumlegeringar, stål och teknisk plast, och tillhandahålla kompletta inspektionsrapporter som överensstämmer med ISO 2768/ASME Y14.5 GD&T-specifikationer.
|
Standard noggrannhet |
Precisionsnoggrannhet |
Ultraprecisionsnoggrannhet |
Minsta bländare |
|
±0,1 mm |
±0,05 mm |
±0,01 mm |
0,3 mm |
|
ISO 2768-m mellanklass |
ISO 2768-f precisionsgrad |
5-axlig+CMM full inspektion |
Bearbetning av mikrofunktioner |
|
Toleransnivå |
storleksintervall |
tillämplig prototyptyp |
testmetod |
referensstandard |
|
± 0,1 mm |
full storlek |
utseendeverifieringsdelar, konceptuella modeller, icke-passande strukturella delar |
vernier bromsok själv-inspektion |
ISO 2768-m |
|
± 0,05 mm |
Mindre än eller lika med 500 mm |
monteringsverifieringsdelar, Vanliga funktionella prototyper |
Optiskt bildinstrument |
ISO 2768-f |
|
± 0,02 mm |
Mindre än eller lika med 300 mm |
precisionspassande delar, Medical Device Prototype |
CMM tre koordinater |
ISO 2768-v |
|
±0,01 mm |
Mindre än eller lika med 150 mm |
Strukturella komponenter för flyg, optiska baser, hög-transmissionskomponenter |
CMM full inspektion+blåljusskanning |
ASME Y14.5 |
GD&T geometrisk toleransstöd:Våra ingenjörer är bekanta med ASME Y14.5 geometriska toleransanteckningssystem och kan hantera alla typer av geometriska toleransförfrågningar, inklusive planhet, cylindricitet, position, koncentricitet, etc. De CNC-bearbetade prototypdelarna åtföljs av en CMM-mätrapport vid leverans, med tydliga och spårbara värden.
Designstödstalang: fullständigt processtekniskt samarbete från ritningar till tillverkningsbara prototyper
Utmärkt CNC-fräsningsprototypservice går utöver själva bearbetningen. Vi utrustar dedikerade ingenjörer för varje snabb CNC-prototypprojekt för att slutföra DFM-tillverkningsanalys inom 24 timmar efter inlämning av ritningen, identifiera potentiella risker, hjälpa kunder att hantera designproblem innan den första delen bearbetas och förhindra dyra omarbetningskostnader.
STEG 01
Ritningsacceptans och formatverifiering
Ingenjören bekräftar dokumentets integritet inom 1 timme, identifierar saknade vyer, tvetydiga kommentarer eller problem med formatkompatibilitet, kontaktar proaktivt kunden för att komplettera information och försenar inte projektinitieringen på grund av dokumentproblem.
STEG
IGES
DWG
SolidWorks
CATIA
DXF
STEG 02
DFM-tillverkningsanalys
Skriv ut en skriftlig DFM-rapport inom 24 timmar, med fokus på att utvärdera fem centrala risker: genomförbarheten av minsta väggtjocklek, tillgängligheten för skärverktyg med djupa kaviteter, kompatibilitet mellan toleranser och kostnader, plan för hantering av inverterade egenskaper och reserv av anodiserings-/galvaniseringstillägg.
STEG 03
Ingenjörssamarbete och snabb iteration
Stöd fler-kanalskommunikation genom videokonferenser, e-post och snabbmeddelanden. Angående komplexa prototyper, tillhandahåll en iterationsplan i etapper - prioritera verifieringen av viktiga samarbetsfunktioner, minska de övergripande riskerna för testproduktion och påskynda utvecklingstakten för snabb CNC-prototypframställning.
STEG 04
Offert och leveransbekräftelse
När du har slutfört DFM, skicka synkront en detaljerad offert, inklusive specificerade uppgifter om dataavgifter, bearbetningstider, ytbehandlingsavgifter och inspektionsavgifter. Standarddelar kommer att levereras inom 3 dagar, komplexa delar kommer att levereras inom 5-7 dagar, och brådskande kanaler kommer att förhandlas separat.
STEG 05
Prototypförtroende och svarsslinga
Till varorna hör inspektionsrapporter, materialcertifikat och kvalifikationsintyg. Om designändringar krävs efter kundens acceptans, kan de upprepas direkt på basis av det ursprungliga projektet utan att citera, vilket säkerställer kontinuiteten i CNC-fräsningsprototyptjänsten.
STEG 06
Stöd för koppling till massproduktion
Efter prototypverifieringen är processparametrarna, fixturplanen och inspektionsstandarderna väl bevarade, och ansluter sömlöst till offerten för batchförbrukning, vilket verkligen fullbordar en-leveransen från CNC-frästa prototyper till massproduktion.
Verkligt fall:I skalritningarna som lämnats in av en medicinteknisk kund var väggtjockleken på nyckeltätningsspåret endast 0,4 mm, och spårdjupsförhållandet var 12:1. Efter att den första omgången av DFM-analys identifierat denna risk, föreslog ingenjören att justera väggtjockleken till 0,8 mm och optimera spårets bottenkäl. Efter att kunden gjort korrigeringen accepterades den första biten på en gång, vilket sparade cirka 3 veckors omarbetningscykel.
Materialval: Metall, teknisk plast och kompositmaterial är helt täckta
Våra CNC-frästa prototyper stöder över 20 typer av ingenjörsdata, som täcker ett komplett urval av titanlegeringar av flyg- och rymdkvalitet till PEEK av medicinsk kvalitet. Olika avsikter för validering av prototyper bestämmer vilken dataurvalsstrategi - funktionella testbitar behöver använda data som överensstämmer med den slutliga massproduktionen för att få användbar mekanisk data och installationsdata.
Metallmaterial
Aluminiumlegering:6061-T6 / 7075-T6 / 2024-T3
Aluminiumprototyp CNC är det mest populära valet. Utmärkt bearbetningsförmåga, lätt och kapabel att anodisera. 6061 har den högsta kostnadseffektiviteten-; 7075 har en hållfasthet som är 40 % högre och är lämplig för delar med hög belastning; 2024 anti trötthet, föredragen för flyg.
lättvikt
Anodiseringsförmåga: kostnadseffektivt-
rostfritt stål: 303 / 304 / 316L
Stark korrosionsbeständighet, 316L uppfyller renhetskraven för medicinsk kvalitet. Lämplig för metallprototypbearbetningskrav i medicinsk utrustning, matkontaktpunkter och marin utrustning.
korrosions-resistent:medicinsk-klass
hög-intensitet
Kolstål/verktygsstål:1045 / 4140 / D2 / H13
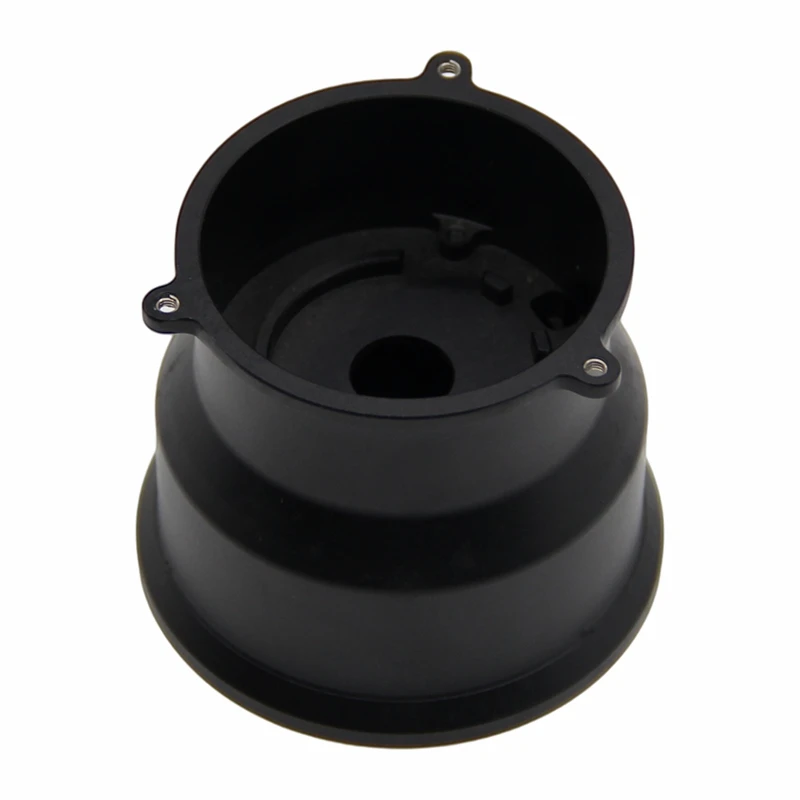
Hög hårdhet, hög hållfasthet, lämplig för funktionella verifieringsdelar och formprototyper. Efter värmebehandling kan hårdheten hos verktygsstål nå HRC 60+, som används för testning av extrema arbetsförhållanden.
- hög-intensitet
- Värmebehandlingsbar
- slitstarka-
- kopparlegering
C360 mässing/T2 lila koppar
Utmärkt ledningsförmåga och värmeledningsförmåga, med utmärkt bearbetningsförmåga. Lämplig för anpassade CNC-frästa delar för prototyper av elektriska kontaktdon, värmeavledningssubstrat och hög-kommunikation.
mycket ledande
hög värmeledningsförmåga
Lätt att bearbeta
titanlegering
Ti-6Al-4V (Grad 5)
Ett av de starkaste metallmaterialen med utmärkt biokompatibilitet. Det är det bästa valet för flygkonstruktionskomponenter och prototyper för implanterbar medicinsk utrustning, samt en typisk utmaning för 5-axlig CNC-prototypbearbetning.
hög specifik styrka
Biokompatibilitet
Flyg/medicin
aluminium-magnesiumlegering
5052-H32 / 5083
Utmärkt motståndskraft mot havsvattenkorrosion och enastående svetsfunktion. Prototyp av skal och strukturella komponenter lämpliga för fartyg, marin utrustning och militär utrustning.
havsvatten korrosionsbeständighet
Svetsbar
Fartyg/militär industri
Tekniska plaster
TITT
Medicinsk/flyg-/högtemperaturklass
Temperaturbeständighet upp till 260 grader C, kemisk korrosionsbeständighet, biokompatibilitet certifierad av ISO 10993. Det är det mest avancerade urvalet av CNC-plastprototyper, som vanligtvis används för ortopediska implantatprototyper och delar av halvledarutrustning.
hög temperaturbeständighet
Biokompatibilitet
Kemikaliebeständig
Delrin (POM)
Homopolymer/sampolymertyp
Utmärkt själv-smörjande funktion, god dimensionsstabilitet och slitstyrka. CNC-prototypbearbetning används ofta för rörelsefunktionella komponenter som växlar, remskivor och lagersäten, med hög bearbetningsnoggrannhet och minimal skevhet.
själv-smörjande
Stabil våg
Sportdelar
Nylon / PC / ABS
PA6 / PA66 / PC-ABS
Det mest kostnadseffektiva-alternativet för teknisk plast. Nylon har god seghet; PC har hög transparens och slagtålighet; ABS är lätt att bearbeta och har bred kompatibilitet vid ytbehandling. Prototyp för verifiering av utseende och struktur på lämpliga konsumentprodukthöljen och elektroniska produkthöljen.
kostnadseffektivt-
Utseendeverifiering
Målbart
Gratis konsultation om materialval: osäker på vilken typ av information du ska välja?
Ladda upp ritningarna och beskriv driftsförhållandena. Vår dataingenjör kommer att kombinera kraftanalys, temperaturområde, viktkrav och budgetbegränsningar för att tillhandahålla det optimala dataförslaget för ditt CNC-frästa prototyperprojekt och bifoga ett dataspecifikationsblad som referens.
Utseendebehandling: från standardiserad skäryta till skyddsbeläggning av industriell kvalitet
Utseendebehandling är en oumbärlig del av certifieringsprocessen för CNC-frästa prototypdelar. Att välja en utseendebehandlingsmetod som passar de slutliga produktspecifikationerna kan säkerställa att utseendegranskning och funktionstestdata under prototypstadiet har ett verkligt referensvärde för massproduktionsbeslut.
|
bearbetningsteknik |
grovhet |
Förklaring och tillämpliga scenarier |
|
Som bearbetad standard skäryta |
Ra 1,6–3,2μm |
Direkt från verktygsmaskinens standardskäryta, bibehåller skärmönstret utan ytterligare efterbearbetning-. Den lägsta kostnaden och kortaste leveranstiden, lämplig för strukturell funktionsverifiering och interna icke-utseende CNC-frästa prototyper. |
|
Gäller: Allt material |
||
|
Sandblästring balkblästring |
Ra 1,0–2,5 μm |
Enhetlig matt struktur, eliminerar knivmärken och bearbetningsmärken, vilket ger ett idealiskt underlag för anodisering. Det är den föredragna förbehandlingsprocessen- för att verifiera utseendeprototypen för konsumentelektronik. |
|
Tillämplig: aluminium, stål, titan |
||
|
Anodisering II/III |
Filmtjocklek 5-75 μm |
Typ II dekorativ anod (5-25 μm, fullfärgsalternativ tillgängliga) är lämplig för utseendeverifiering; Typ III hård anod (25-75 μm, HV300-500) är lämplig för funktionell slitstyrkatestning. Det är nödvändigt att reservera en tillåten filmtjocklek i förväg i CNC-ritningen av aluminiumprototyp. |
|
Tillämplig: Aluminiumlegering |
||
|
Elektropolering |
Ra Mindre än eller lika med 0,4μm |
Exklusiv ytbehandling för rostfria prototyper för att uppnå spegelblank glans och ta bort mikrograder på ytan, vilket förbättrar korrosionsbeständigheten. Standardprocess för prototyper av medicintekniska produkter och livsmedelskontaktprodukter. |
|
Tillämplig: Rostfritt stål |
||
|
Pulverlackering |
Filmtjocklek 60-120 μm |
Väderbeständig, slitstark-och färgstark, allt tillgängligt i RAL-färgintervall. Lämplig för höljen för utomhusutrustning och prototyper för verifiering av industriella produkters utseende, med god slagtålighet. |
|
Tillämplig: aluminium, stål |
||
|
Galvanisering (nickel/krom/guld) |
Beläggning 5-50 μm |
Nickelplätering förbättrar hårdheten och korrosionsbeständigheten; Kromplätering uppnår en dekorativ spegeleffekt; Guldplätering används för-högfrekventa elektriska kontakter. Lämplig för funktionsverifiering av anpassade CNC-frästa delar för elektriska kontakter och precisionssensorer. |
|
Tillämplig: Koppar, stål, aluminium |
||
|
Målning/Screentryck |
Anpassad färg |
Pantone/RAL-färgschemat matchar exakt, vilket möjliggör screentryck av logotyper, logotyper, graderingar och annat innehåll. Den mest lämpliga utseendeprototypen för konsumentvaror för att presentera den slutliga produktstrukturen vid designgranskningsmötet. |
|
Gäller: Allt material |
Kvalitetskontroll: Varje CNC Milled Prototype levereras med en komplett inspektionsrapport
Kvaliteten på prototypdelar bestäms inte genom provtagning, utan kontrolleras i varje process. Vi har etablerat en kvalitetskontroll i fyra nivåer för alla CNC-frästa prototyper, från första artikelbekräftelse till fullständig inspektion vid leverans. Vi tillhandahåller CMM-mätrapporter, materialcertifikat och kvalifikationscertifikat tillsammans med varorna, vilket gör varje dimensionsdata spårbar.
01-Programmering och processinspektion
CAM-ingenjörer genomför en trepartsgranskning av programmet, verktygsbanan och fixturplanen före bearbetning, med fokus på att verifiera bearbetningstillgängligheten och kontroll av verktygets livslängd för nyckeltoleransfunktioner.
02-Första inspektion i full storlek
100 % inspektion av nyckeldimensioner för varje parti av första artikel enligt ritningarna, och utfärdande av FAI:s första artikelinspektionsrapport. Om någon avvikelse upptäcks, stoppa maskinen omedelbart för justering och bekräfta att den är kvalificerad före massförbrukning.
CMM tre koordinatsystem
Optisk bildåtergivningsenhet
03-Processinspektion
Operatören utför självinspektion var 5-10:e bearbetade bit, och IPQC-inspektören utför stickprovskontroller enligt rytmen. Speciella inspektionsverktyg används för att snabbt inspektera nyckeldimensioner för att undvika satsavvikelser.
speciell profilometer för inspektionsverktyg
04-Sändningsinspektion och rapport
CMM fullständig inspektion eller provtagningsinspektion före leverans (på orderbegäran), åtföljd av en jämförelserapport för 3D-skanning med blått ljus (valfritt). De medföljande dokumenten inkluderar: inspektionsrapport, fabriksintyg och intyg om överensstämmelse.
Blu-ray-skanning
|
Materialcertifikat |
Certifiering och regelsystem |
|
Kvalitetsledningssystem |
ISO 9001:2015 |
|
Flyg- och rymdkvalitet |
Kvalitet på medicinsk utrustning |
|
Dimensionell toleransspecifikation |
ISO 2768 / ASME Y14.5 |
|
Lista över medföljande kontrollhandlingar |
CMM Coordinate Measurement Report (inklusive biased chromatogram) |
|
Ursprungligt materialsammansättningscertifikat (brukscertifikat) |
Testrapport för ytbehandlingsfilmtjocklek/hårdhet |
|
Produktkvalifikationscertifikat (inklusive batchspårbarhetskod) |
|
|
Varför kräver prototyper också strikt kvalitetskontroll? Detektionsdata i prototypstadiet är den direkta grunden för produktdesignbeslut. En funktionell prototyp med en storleksavvikelse på 2% kan leda till felaktig bedömning av hela monteringsplanen, vilket resulterar i flera gånger kostnaden vid massproduktion. Vi har olika kvalitetskontrollstandarder för varje precisionsprototyp för CNC-fräsning från de kompletta produktionsdelarna - eftersom vi djupt förstår värdet av prototypdata. |
|
Populära Taggar: CNC-frästa prototyper, Kina CNC-frästa prototyper, tillverkare, leverantörer, fabrik, Frästa delar för flyg- och rymdindustrin, CNC-frästa kylflänsar, CNC-frästa prototyper, CNC-bearbetning på begäran, PEEK Fräsningstjänster, precisions-CNC-bearbetning


